
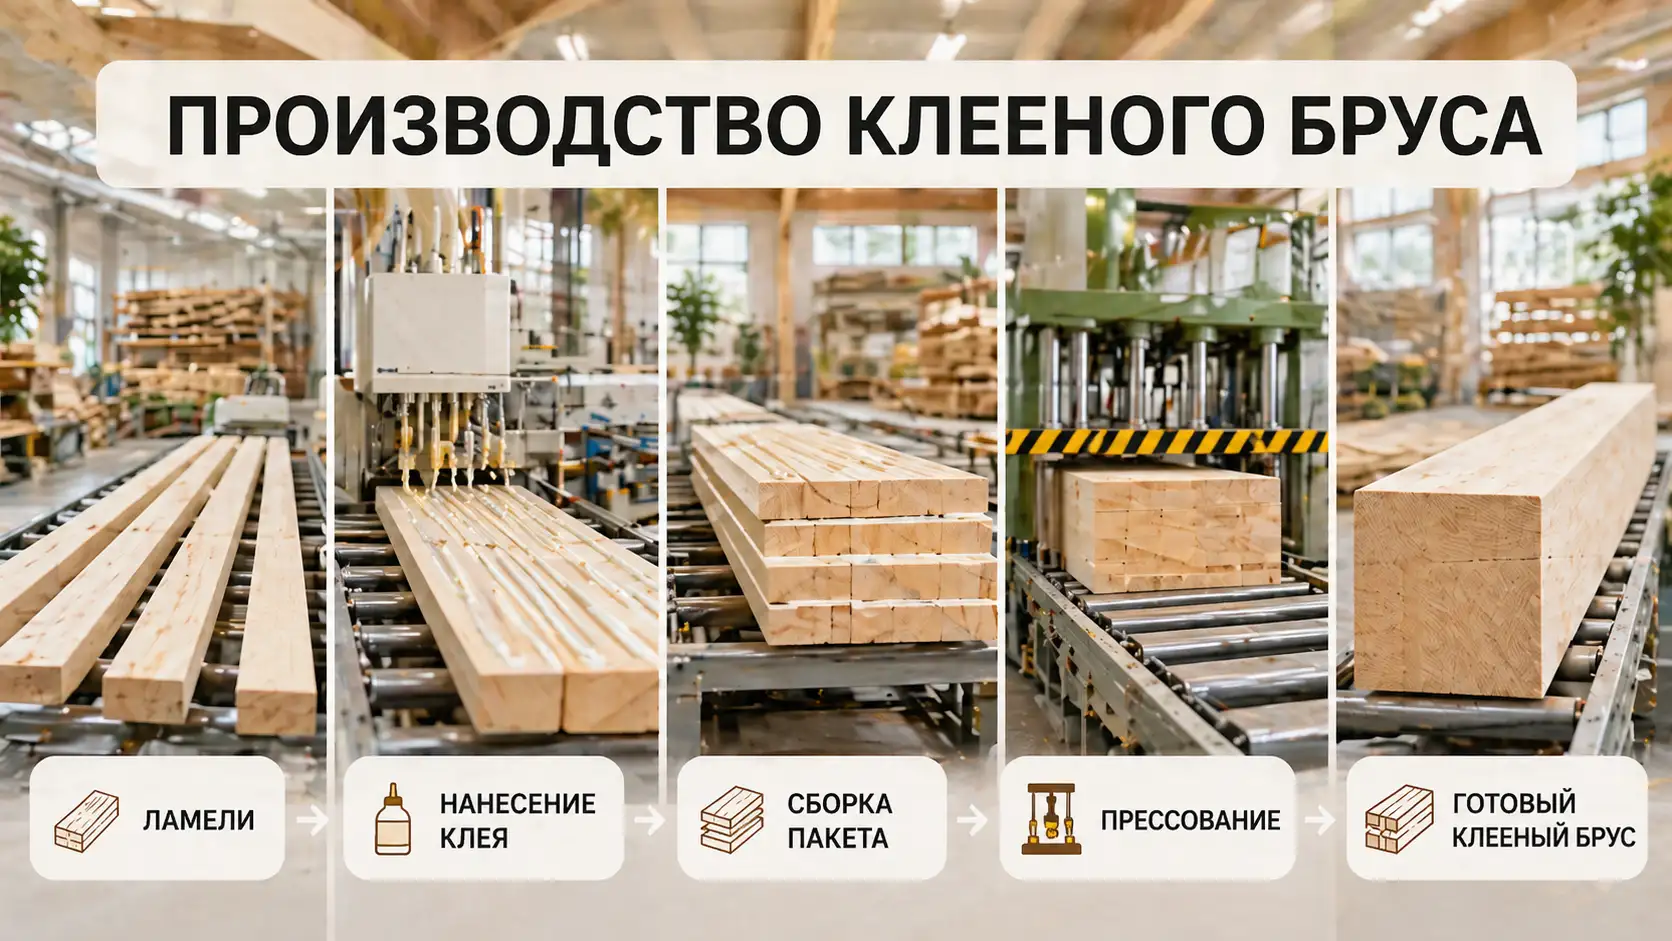
Клееный брус — это сложный композитный материал, созданный для преодоления главных недостатков цельной древесины: усадки, растрескивания и деформации. Процесс его появления на свет — это не просто механическая обработка дерева, а высокоточный цикл, где природные свойства материала корректируются инженерными методами. Результатом становится стабильный строительный элемент, превосходящий обычное бревно по прочности и долговечности.
Содержание:
Подготовка сырья и камерная сушка
Жизненный цикл изделия начинается с распиловки круглого леса (сосны, ели или лиственницы) на обрезную доску. На этом этапе закладывается будущая геометрия клееного бруса. Полученные доски отправляются в сушильные камеры конвективного типа.
Сушка — самый длительный этап, занимающий от 7 до 14 дней. Влага удаляется из древесины постепенно, чтобы избежать внутреннего напряжения и разрыва волокон. Конечный показатель влажности должен составлять 10-12%. Это критически важно: если ламель останется влажной внутри, клей не полимеризуется должным образом, и брус со временем расслоится.
Важно: При влажности выше 12-15% древесина сохраняет биологическую активность. Только глубокая камерная сушка «консервирует» материал, делая его непригодным для развития грибка и плесени.
Оптимизация и сращивание ламелей
После сушки доски проходят через четырехсторонний станок для первичного вскрытия дефектов. На этом этапе происходит дефектовка: из древесины вырезаются участки с гнилыми сучками, трещинами и смоляными карманами.
Оставшиеся «здоровые» отрезки разной длины сращиваются между собой на микрошип. Это зубчатое соединение, которое проклеивается под давлением. Так формируется ламель — бесконечная доска идеального качества, из которой в дальнейшем будет собран брус. Именно отсутствие пороков внутри ламелей делает строительство домов из этого материала таким надежным.
Склеивание и прессование заготовок
Готовые ламели калибруются по толщине и отправляются на клеенаносящую установку. Современная промышленность использует преимущественно два типа клеевых систем:
| Этап склейки | Техническое содержание | Цель процесса |
|---|---|---|
| Нанесение адгезива | Равномерное покрытие ламелей PUR или EPI составами. | Создание молекулярной связи. |
| Сборка пакета | Укладка ламелей с чередованием направления годовых колец. | Компенсация внутренних напряжений. |
| Прессование | Выдержка в гидравлическом прессе под давлением 10-12 кг/см². | Формирование монолитного бруса. |
Совет от «Патрикеев Лес»:
Прочность клееного шва всегда проверяется на производстве методом «скалывания». Качественный брус при критической нагрузке должен ломаться по древесине, а не по месту склейки ламелей.
Финальное профилирование и зарезка чаш
После выдержки в прессе (обычно около 24 часов для полной полимеризации клея) получается «черновой» брус. Чтобы превратить его в деталь стенового комплекта, заготовку пропускают через мощный шестишпиндельный профилирующий станок. Он придает брусу идеальную гладкость и формирует замок (паз-гребень).
Существует два основных типа профиля:
- Немецкий (гребенка): имеет множество мелких шипов, обеспечивает максимальную герметичность без использования утеплителя.
- Финский (скандинавский): имеет два широких шипа и место под укладку межвенцового уплотнителя, более удобен при монтаже в суровых климатических условиях.
Завершает производство нарезка чаш — посадочных мест для соединения бруса в углах. На высокотехнологичных линиях с ЧПУ точность нарезки составляет до 0,5 мм, что исключает появление «мостиков холода» в готовом доме. Каждый элемент маркируется согласно проекту, упаковывается в защитную пленку и отправляется на объект.
Таким образом, производство клееного бруса — это процесс превращения живого, нестабильного дерева в предсказуемый и долговечный строительный материал, сочетающий экологию природы и точность машиностроения.